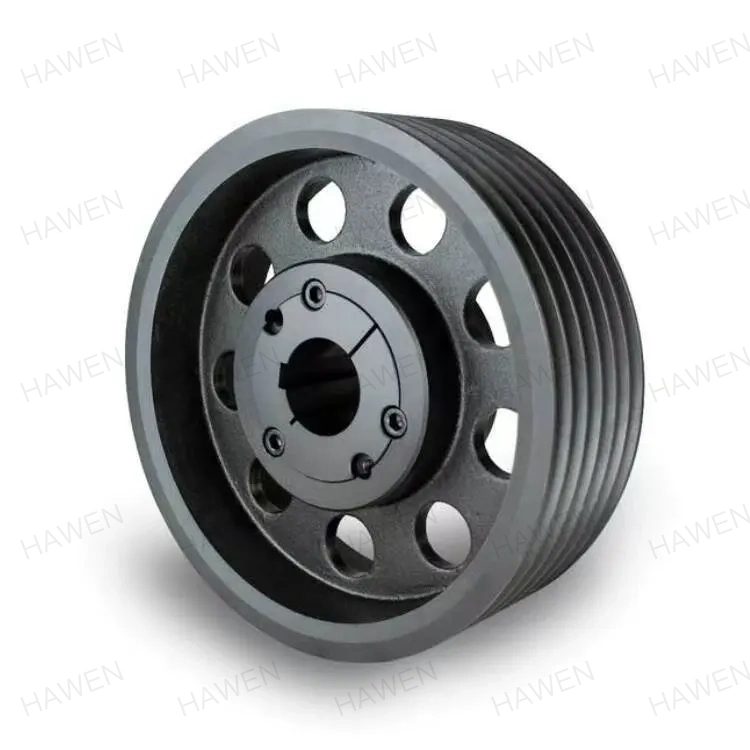
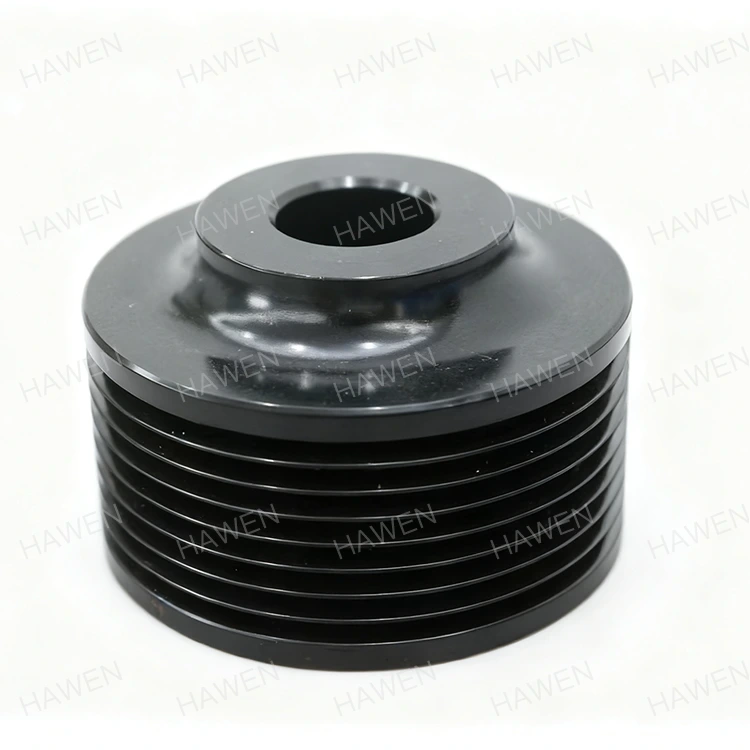
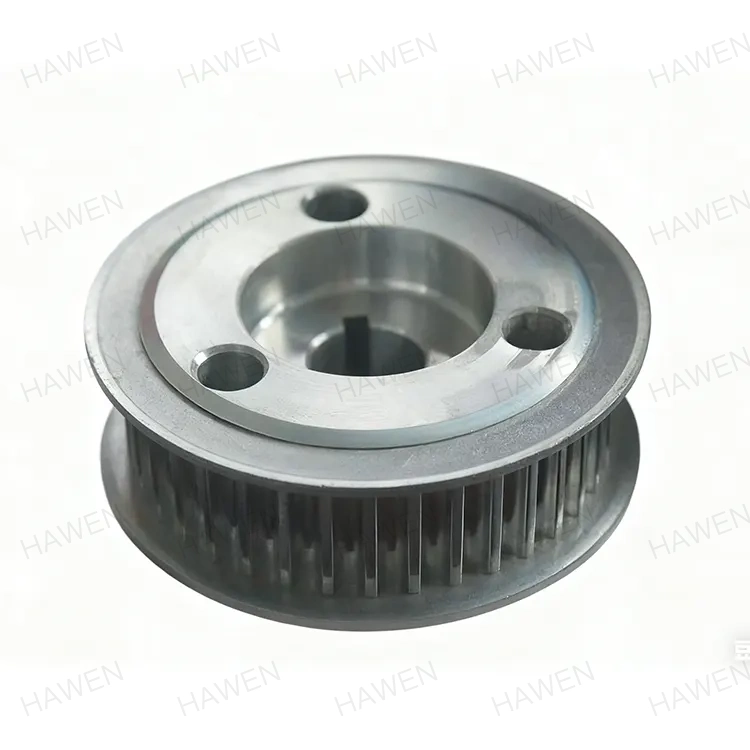
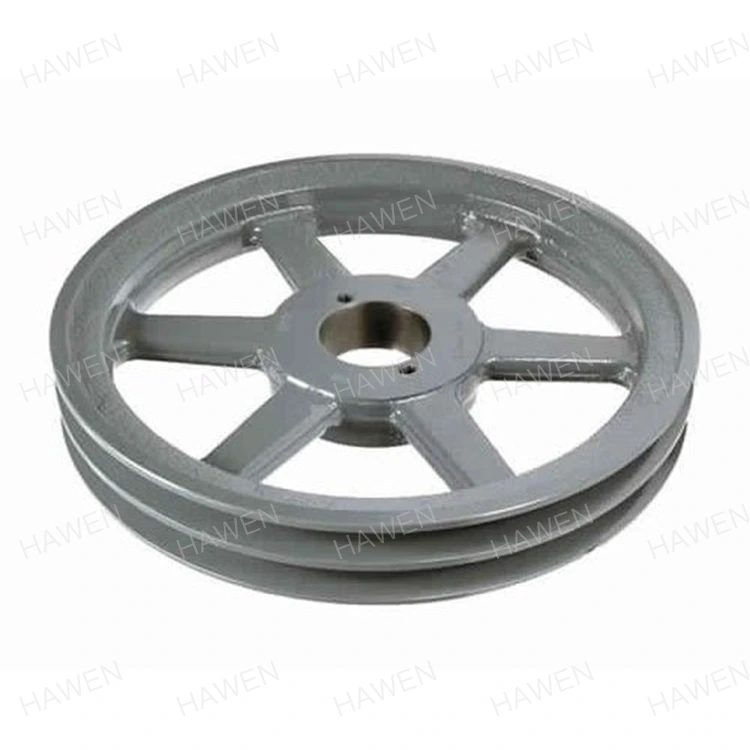
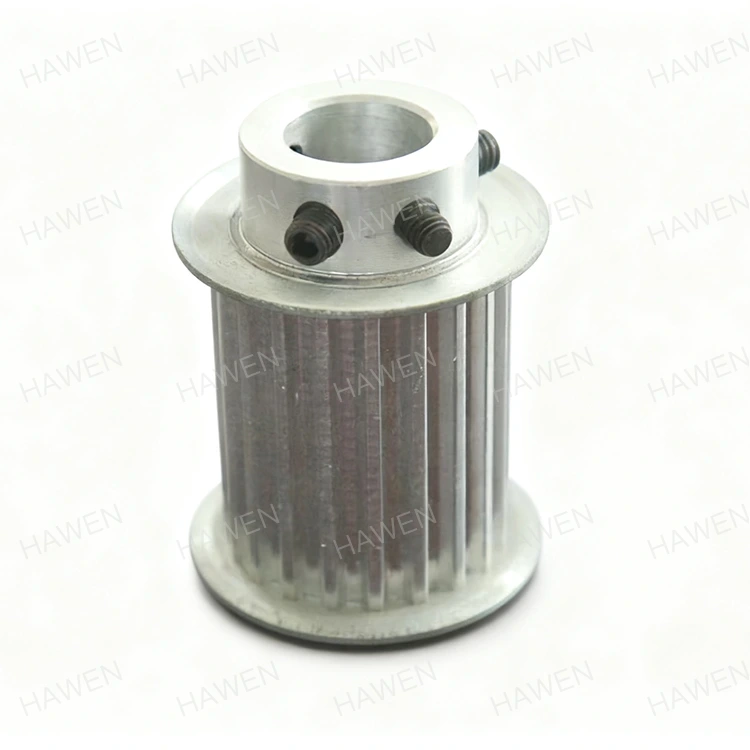
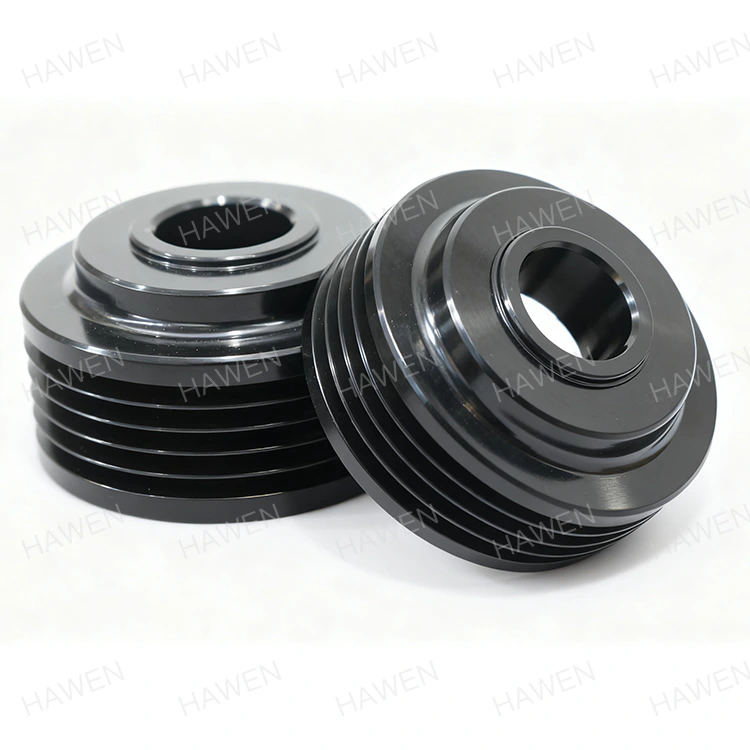
Techninės priežiūros inžinierius sumontuoja naują komplektąDiržo skriemuliaipavaros sistemoje, įsitikinę, kad nurodytas griovelio profilis ir skersmuo atkurs pradinį diržinės pavaros veikimą. Per kelias savaites diržas pradeda girgždėti, kraštai nutrūksta, o diržas netolygiai sėdi griovelyje. Problema ne dirže. Problema yra griovelis. Griovelio kampas mažesnis dviem laipsniais, griovelio skersmuo kinta išilgai perimetro, o paviršiaus apdaila yra per grubus. Šis scenarijus yra tiesioginė apdirbimo procesų, kurie negalėjo išlaikyti reikiamų leistinų nuokrypių, pasekmė. Diržo skriemulių pirkėjams labai svarbu suprasti, kurie apdirbimo procesai užtikrina griovelio tikslumą ir nuoseklumą, kad būtų išvengta šių gedimų.
Šis vadovas skirtas pirkimų inžinieriams ir techninės priežiūros vadovams, kuriems reikia patikimai veikiančių diržų skriemulių. Paaiškinsime kritinius griovelių parametrus, apdirbimo procesus, kuriais jie pasiekiami, tikrinimo būdus, kuriais jie tikrinami, bei tiekėjo vertinimo kriterijus. Taip pat pateiksime išsamius gaminio parametrus iš savo gamyklos Zhejiang Hawen Electromechanical Co., Ltd. Nesvarbu, ar ieškote konvejerių, ŠVOK pavarų, žemės ūkio technikos ar pramoninių ventiliatorių skriemulių, šis vadovas padės nustatyti tinkamą apdirbimo kokybę ir pasirinkti tiekėją, galintį jį pristatyti.
Diržo skriemulio našumas priklauso nuo jo griovelio tikslumo. Griovelis yra kanalas, kuris nukreipia ir sugriebia diržą. Jei griovelis netikslus, diržas netinkamai užsifiksuos, pavara praras efektyvumą, skleis triukšmą ir per anksti susidėvės. Svarbūs yra keturi griovelio parametrai: griovelio kampas, griovelio skersmuo, griovelio profilis ir paviršiaus apdaila. Griovelio kampas lemia, kaip diržas įstrigo į griovelį. V formos diržo skriemulio standartinis kampas yra 34, 36 arba 38 laipsniai, priklausomai nuo skriemulio skersmens. Vos vieno laipsnio paklaida gali sumažinti diržo galios perdavimo pajėgumą ir sukelti netolygų nusidėvėjimą. Griovelio skersmuo lemia diržo žingsnio liniją, kuri turi įtakos greičio santykiui. Griovelio profilis apima griovelio gylį ir šaknies spindulį. Paviršiaus apdaila turi įtakos trinčiai ir diržo susidėvėjimui. Žemiau esančioje lentelėje apibendrinti šie parametrai ir jų tipiniai leistini nuokrypiai.
| Parametras | Tipiška tolerancija | Poveikis našumui |
| Griovelio kampas | +/- 0,5 laipsnio | Įtakoja diržo pleištavimą ir jėgos perdavimą |
| Griovelio skersmuo | +/- 0,05 mm | Įtakoja greičio santykį ir diržo sekimą |
| Griovelio profilis (gylis, šaknies spindulys) | +/- 0,1 mm | Turi įtakos diržo sėdėjimui ir nusidėvėjimui |
| Paviršiaus apdaila (Ra) | 0,8–1,6 µm | Įtakoja trintį ir diržo tarnavimo laiką |
| Groove Runout | +/- 0,05 mm | Įtakoja vibraciją ir diržo sekimą |
AtZhejiang Hawen Electromechanical Co., Ltd., mūsų gamykla gamina diržų skriemulius pagal šiuos leistinus nuokrypius ir griežtesnius. Suprantame, kad griovelių tikslumas yra diržinės pavaros veikimo pagrindas, todėl investavome į apdirbimo ir tikrinimo įrangą, reikalingą tam pasiekti. Mūsų inžinierių komanda gali patarti dėl tinkamų leistinų nuokrypių jūsų konkrečiai programai.
Diržo skriemulio griovelio profilis formuojamas atliekant apdirbimo procesus. Pirmasis procesas yra tekinimas, kuriuo nustatoma pagrindinė skriemulio geometrija, įskaitant išorinį skersmenį, kiaurymę ir paviršiaus plotį. Tada griovelis įpjaunamas į skriemulio veidą. V formos diržo skriemulių griovelis paprastai išpjaunamas naudojant formavimo įrankį arba CNC griovelių įrankį, kuris atitinka reikiamą kampą ir profilį. Griovelio tikslumas priklauso nuo mašinos standumo, įrankio aštrumo ir įrankio kelio tikslumo. Po griovelių skriemulį galima šlifuoti, kad būtų pagerinta paviršiaus apdaila ir matmenų tikslumas. Žemiau esančioje lentelėje apibendrinti apdirbimo procesai ir jų reikšmė griovelio tikslumui.
| Procesas | Funkcija | Pasiekta tipinė tolerancija | Įranga |
| Pasukimas | Formuoja OD, angą ir veidą | +/- 0,05 mm | CNC tekinimo staklės |
| Grioveliai | Išpjauna griovelio profilį | +/- 0,1 mm, +/- 0,5 laipsnio | CNC tekinimo staklės su griovelių įrankiu |
| Šlifavimas | Pagerina apdailą ir tikslumą | +/- 0,02 mm, Ra 0,8 µm | Cilindrinis šlifuoklis |
| Šurmuliavimas | Pašalina aštrius kraštus | N/A | Rankinis arba automatinis |
| Balansavimas | Koreguoja masės pasiskirstymą | G16 arba geresnis | Dinaminis balansavimo aparatas |
Mūsų gamykloje mes naudojame CNC tekinimo stakles su įtampais įrankiais, kad suktume ir išraižytume diržo skriemulius vienu nustatymu. Tai pašalina klaidą, kuri gali atsirasti, kai skriemulys iš naujo paspaudžiamas tarp operacijų. Taip pat naudojame tiksliuosius formavimo įrankius, kurie yra šlifuojami iki tikslaus griovelio profilio, užtikrindami, kad griovelio kampas ir šaknies spindulys būtų vienodi visose dalyse.
Šlifavimas yra procesas, kuriam reikalingas geras skriemulys ir jis tampa tikslus. Tekant ir grioveliant nustatoma pagrindinė geometrija, šlifavimas patobulina griovelio kampą, griovelio skersmenį ir paviršiaus apdailą. Šlifavimas atliekamas naudojant tikslią šlifavimo diską, kuris yra apdirbtas iki reikiamo griovelio profilio. Skriemulys yra sumontuotas ant tikslaus įtvaro ir pasukamas prieš šlifavimo diską. Šlifavimo procese pašalinamas nedidelis medžiagos kiekis, paprastai nuo 0,1 iki 0,3 mm, ir pasiekiami leistini nuokrypiai, kuriuos sunku pasiekti tik sukant. Paviršiaus apdaila po šlifavimo paprastai yra Ra nuo 0,4 iki 0,8 µm, o tai sumažina trintį ir diržo susidėvėjimą. Žemiau esančioje lentelėje palyginamas tekinimo ir šlifavimo tikslumas ir apdaila.
| Procesas | Griovelio kampo tolerancija | Griovelio skersmens tolerancija | Paviršiaus apdaila (Ra) |
| Tik pasukimas | +/- 0,5 laipsnio | +/- 0,05 mm | 1,6–3,2 µm |
| Tekinimas + šlifavimas | +/- 0,1 laipsnio | +/- 0,01 mm | 0,4–0,8 µm |
Hawen gamykla naudoja CNC cilindrinius šlifuoklius su procese vykstančiais matavimais, kad šlifuotų mūsų diržų skriemulių griovelius. Proceso metu naudojama matavimo sistema šlifavimo metu nuolat matuoja griovelio skersmenį ir automatiškai kompensuoja ratų susidėvėjimą. Tai užtikrina, kad kiekvienas skriemulys atitinka nurodytą leistiną nuokrypį, neatsižvelgiant į dalių skaičių gamybos metu. Taip pat reguliariai apdailiname šlifavimo diską, kad išlaikytume griovelio profilį ir išvengtume nudegimų ar paviršiaus pažeidimų.
Norint užtikrinti, kad kiekvienas diržo skriemulys atitiktų specifikacijas, būtina patikrinti griovelio tikslumą gamybos metu. Patikrinimo procesas apima patikrinimą proceso metu ir galutinį patikrinimą. Patikrinimą proceso metu atlieka mašinos operatorius, naudodamas rankinius įrankius, tokius kaip griovelių matuokliai, mikrometrai ir ciferblato indikatoriai. Operatorius gamybos metu reguliariai tikrina griovelio kampą, griovelio skersmenį ir griovelio išbėgimą. Jei aptinkamas nukrypimas, mašina sureguliuojama prieš gaminant daugiau dalių. Galutinę patikrą kokybės kontrolės skyrius atlieka naudodamas tikslesnę įrangą, pavyzdžiui, koordinačių matavimo mašiną (CMM) arba profilio projektorių. CMM gali labai tiksliai išmatuoti griovelio kampą, griovelio profilį ir griovelio išsiveržimą. Žemiau esančioje lentelėje apibendrinti tikrinimo metodai ir jų pritaikymas.
| Patikrinimo metodas | Ką jis matuoja | Tikslumas | Kai naudojamas |
| Griovelio matuoklis | Griovelio kampas ir profilis | +/- 0,5 laipsnio | Vykdomas |
| Mikrometras | Griovelio skersmuo | +/- 0,01 mm | Vykdomas |
| Rinkimo indikatorius | Griovelio išbėgimas | +/- 0,01 mm | Vykdomas |
| Profilinis projektorius | Griovelio profilis | +/- 0,005 mm | Galutinė apžiūra |
| Koordinačių matavimo mašina (CMM) | Visi griovelio parametrai | +/- 0,002 mm | Galutinė apžiūra |
Mūsų gamykloje mes naudojame proceso metu ir galutinę patikrą, kad patikrintume mūsų diržo skriemulių griovelio tikslumą. Mūsų operatoriai yra išmokyti naudoti griovelių matuoklius ir mikrometrus, kad patikrintų griovelio kampą ir skersmenį kas 10 dalių. Mūsų kokybės kontrolės skyrius naudoja CMM, kad patikrintų griovelio profilį ir išbėgimą mėginių ėmimo pagrindu. Tvarkome išsamius kiekvienos produkcijos partijos tikrinimo įrašus, užtikrindami visišką atsekamumą mūsų klientams.
Norint įvertinti diržo skriemulio tiekėjo apdirbimo kokybę, reikia sutelkti dėmesį į įrangą, įrankius, proceso valdymą, tikrinimą ir patirtį. Tiekėjas turi turėti įrangą skriemulių sukimui, grioveliui ir šlifavimui iki reikiamų leistinų nuokrypių. Tai apima CNC tekinimo stakles, CNC šlifuoklius ir tikslius įrankius. Tiekėjas turi turėti proceso valdymo sistemą, kuri užtikrina vienodą kokybę nuo dalies iki dalies. Tai apima įrankių valdymą, aušinimo skysčio valdymą ir mašinos priežiūrą. Tiekėjas privalo turėti tikrinimo sistemą, kuri patikrintų griovelių tikslumą kiekvienoje gamybos partijoje. Tai apima kalibruotus matuoklius, CMM ir apmokytus inspektorius. Ir tiekėjas turi turėti patirties gaminant panašioms reikmėms skirtus diržų skriemulius. Žemiau esančioje lentelėje apibendrinami šie vertinimo kriterijai.
| Vertinimo kriterijus | Ko ieškoti | Kodėl tai svarbu |
| Apdirbimo įranga | CNC tekinimo staklės, CNC šlifavimo staklės, įtempti įrankiai | Užtikrina gebėjimą išlaikyti leistinus nuokrypius |
| Įrankiai | Tiksliųjų formų įrankiai, apdirbti šlifavimo diskai | Užtikrina griovelio profilio tikslumą |
| Proceso valdymas | Įrankių valdymas, aušinimo skysčio tvarkymas, priežiūra | Užtikrina nuoseklumą nuo dalies iki dalies |
| Patikrinimo sistema | Kalibruoti matuokliai, CMM, apmokyti inspektoriai | Tikrina griovelio tikslumą kiekvienoje partijoje |
| Patirtis | Įrašas panašiose programose | Rodo pajėgumą ir patikimumą |
Hawen, mūsų gamykla gamina diržų skriemulius daugiau nei dešimtmetį. Investavome į pažangią CNC apdirbimo ir šlifavimo įrangą, palaikome visapusišką kokybės kontrolės sistemą. Mūsų inžinierių komanda gali padėti su specifikacijomis ir taikomųjų programų inžinerija. Kviečiame įvertinti mus pagal šiuos kriterijus ir laikyti mus savo partneriu diržų skriemulių srityje.
Šioje lentelėje pateikiami pagrindiniai mūsų diržų skriemulių gaminio parametrai. Šie skriemuliai skirti konvejeriams, ŠVOK pavaroms, žemės ūkio technikai ir pramoniniams ventiliatoriams. Mūsų gamykla taip pat gali gaminti pritaikytus skriemulius, kad atitiktų specifinius reikalavimus.
| Parametras | Specifikacijų diapazonas | Pastabos |
| Išorinis skersmuo | 50 - 1 200 mm | Galimi individualūs dydžiai |
| Griovelio profilis | V formos diržas, paskirstymo diržas, plokščias diržas | Galimi pasirinktiniai profiliai |
| Griovelių skaičius | 1-12 | Galimos individualios konfigūracijos |
| Griovelio kampo tolerancija | +/- 0,5 laipsnio (pasukta), +/- 0,1 laipsnio (žemė) | Pasirinkta pagal paraišką |
| Griovelio skersmens tolerancija | +/- 0,05 mm (tekinama), +/- 0,01 mm (žemė) | Pasirinkta pagal paraišką |
| Paviršiaus apdaila | Ra 0,8–1,6 µm (žemė) | Sumažina diržo susidėvėjimą |
| Medžiaga | Ketaus, Plieno, Aliuminio | Pasirinkta pagal stiprumą ir svorį |
| Balansavimas | G16 arba geresnis | Sumažina vibraciją |
| MOQ | 10 vienetų | Dėl didelių užsakymų galima derėtis |
| Pristatymo laikas | 2-4 savaites | Priklauso nuo kiekio ir pritaikymo |
Mūsų gamykloje mes gaminame savo diržų skriemulius, kad atitiktų šias specifikacijas ir dar daugiau. Mes galime pritaikyti skersmenį, griovelio profilį, griovelių skaičių, medžiagą ir leistinus nuokrypius, kad atitiktų jūsų konkrečius reikalavimus. Mūsų kokybės kontrolės sistema apima žaliavų patikrinimą, patikrinimą proceso metu ir galutinį patikrinimą prieš išsiuntimą. Mūsų tikslas yra pateikti savo klientams aukštos kokybės juostų skriemulius, atitinkančius jų eksploatacinius reikalavimus.
1 klausimas: koks yra svarbiausias griovelio parametras, susijęs su diržo skriemulio veikimu?
Atsakymas: Svarbiausias griovelio parametras yra griovelio kampas. Griovelio kampas lemia, kaip diržas įstrigo į griovelį ir kokią galią gali perduoti pavara. Vos vieno laipsnio paklaida gali sumažinti diržo galios perdavimo pajėgumą ir sukelti netolygų nusidėvėjimą. Dėl šios priežasties griovelio kampas turi būti nurodytas +/- 0,5 laipsnio arba griežtesnis, priklausomai nuo naudojimo.
2 klausimas: kodėl reikia šlifuoti, jei skriemulys jau pasuktas?
Atsakymas: Šlifavimas yra būtinas norint pasiekti aukščiausią griovelio tikslumo ir paviršiaus apdailos lygį. Sukant galima pasiekti +/- 0,5 laipsnių griovelio kampo toleranciją ir Ra 1,6–3,2 µm paviršiaus apdailą. Šlifuojant galima pasiekti +/- 0,1 laipsnio griovelio kampo toleranciją ir Ra 0,4–0,8 µm paviršiaus apdailą. Patobulintas tikslumas ir apdaila sumažina diržo susidėvėjimą, vibraciją ir triukšmą, taip pat pagerina energijos perdavimo efektyvumą.
3 klausimas: kaip patikrinti gauto skriemulio griovelio tikslumą?
Atsakymas: griovelio tikslumą galite patikrinti naudodami griovelio matuoklį, mikrometrą ir ciferblato indikatorių. Griovelio matuoklis tikrina griovelio kampą ir profilį. Mikrometras tikrina griovelio skersmenį. Skaitiklio indikatorius tikrina griovelio išleidimą. Esant svarbioms programoms, galite nusiųsti pavyzdį į metrologijos laboratoriją CMM patikrinimui. Zhejiang Hawen Electromechanical Co., Ltd., su kiekviena siunta pateikiame patikrinimo ataskaitas.
4 klausimas: ar susidėvėjusius skriemulius galima iš naujo apdirbti, kad būtų atkurtas griovelio tikslumas?
Atsakymas: Kai kuriais atvejais susidėvėjusius skriemulius galima iš naujo apdirbti, kad būtų atkurtas griovelio tikslumas. Procesas apima nedidelio kiekio medžiagos pašalinimą iš griovelio, kad būtų atkurtas teisingas kampas ir profilis. Tačiau tai sumažina griovelio skersmenį, o tai gali turėti įtakos greičio santykiui. Pakartotinis apdirbimas įmanomas tik tuo atveju, jei skriemulyje yra pakankamai medžiagos ir jei sumažintas skersmuo yra priimtinas. Mūsų inžinierių komanda gali patarti, ar pakartotinis apdirbimas yra perspektyvus pasirinkimas.
5 klausimas: koks yra įprastas pritaikytų diržų skriemulių pristatymo laikas?
Atsakymas: Įprastas pritaikytų diržų skriemulių pristatymo laikas yra nuo 2 iki 4 savaičių po brėžinio patvirtinimo. Pristatymo laikas priklauso nuo griovelio profilio sudėtingumo, medžiagos ir užsakomo kiekio. Dideliems užsakymams ar sudėtingiems profiliams pristatymo laikas gali būti ilgesnis. Mūsų gamykloje mes glaudžiai bendradarbiaujame su savo klientais, kad atitiktume jų pristatymo reikalavimus.
Griovelio tikslumas ir nuoseklumas yra diržo skriemulio veikimo pagrindas. Apdirbimo procesai, naudojami formuojant griovelį – tekinimas, griovelių įpjovimas ir šlifavimas – nustato, ar skriemulys užtikrins patikimą galios perdavimą, ar sukels diržo susidėvėjimą, triukšmą ir vibraciją. Pirkėjams šių procesų supratimas yra būtinas norint nustatyti tinkamą kokybės lygį ir įvertinti tiekėją. Zhejiang Hawen Electromechanical Co., Ltd., mūsų gamykla turi įrangą, įrankius ir patirtį gaminti diržų skriemulius, atitinkančius pačius reikliausius griovelių nuokrypius. Naudojame CNC apdirbimą ir tikslų šlifavimą, kad gautume +/- 0,1 laipsnio griovelio kampo toleranciją ir Ra 0,8 µm ar geresnę paviršiaus apdailą.
Nesvarbu, ar perkate skriemulius konvejeriams, ŠVOK pavaroms, žemės ūkio technikai ar pramoniniams ventiliatoriams, kviečiame susisiekti su mumis ir aptarti jūsų poreikius. Galime pateikti pavyzdžius, techninius duomenis ir pritaikytus sprendimus. Mūsų įsipareigojimas kokybei ir klientų pasitenkinimas padarė mus patikimu partneriu įmonėms visame pasaulyje.
Susisiekite su Zhejiang Hawen Electromechanical Co., Ltd. šiandienaptarti savo diržo skriemulio reikalavimus ir sužinoti, kaip mūsų apdirbimo galimybės gali atitikti jūsų griovelio tikslumo specifikacijas.
-
Adresas:Nr. 809 Jinniu gatvė, Bihu miestas, Liandu rajonas, Lishui miestas, Džedziango provincija, Kinija
Autoriaus teisės © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Visos teisės saugomos. Links| Sitemap| RSS| XML| Privatumo politika